الگوهای پرکننده در چاپ سه بعدی: استحکام، وزن و زمان چاپ
پرکننده (Infill) بخش مهمی از چاپ سه بعدی FDM است. این بخش بر استحکام، وزن، مصرف مواد و کیفیت چاپ تأثیر میگذارد.
زمان تکمیل قطعه. انتخاب الگوی پرکننده مناسب چاپ سه بعدی میتواند به تولیدکنندگان کمک کند تا به نتیجه بهتری دست یابند.
تعادل بین عملکرد محصول و راندمان تولید.
اما کدام الگوی پرکننده برای استحکام بهتر است؟ آیا Gyroid بهتر از Grid است؟ و آیا چگالی پرکننده بالاتر همیشه بهتر است؟
یعنی یه قسمت قوی تر؟
بیایید نگاهی دقیقتر به رایجترین الگوهای پرکننده چاپ سهبعدی و نحوه انتخاب الگوی مناسب برای ... بیندازیم.
کاربردهای مختلف.
۱. منظور از پرکننده (Infill) در چاپ سه بعدی چیست؟
پرکننده داخلی به ساختار داخلی داخل یک قطعه چاپ سهبعدی اشاره دارد. این ماده فضای بین دیوارههای بیرونی و
از لایههای بالایی پشتیبانی میکند.
در چاپ سه بعدی FDM، پر کردن به موارد زیر کمک میکند:
بهبود پشتیبانی داخلی و سفتی قطعه.
وزن محصول نهایی را کنترل کنید.
کاهش مصرف مواد در مقایسه با چاپ جامد.
بر زمان کلی چاپ و هزینه تولید تأثیر میگذارند.
کاری که این روش انجام میدهد، نجات قطعهای با دیوارههای نازک یا باری است که از جهت لایه عبور میکند. بار خمشی
بیشتر توسط دیوارها تحمل میشود، زیرا دیوارها در دورترین فاصله از وسط مقطع قرار دارند، جایی که تنش
بالاترین است.
به همین دلیل است که بهترین الگوی پرکننده به قطعه بستگی دارد نه به رتبهبندی الگوها. یک الگو خوب است
یا فقط در برابر یک مورد بار بد است.
۲. تراکم و الگو دو تصمیم هستند
چگالی پرکننده، میزان مادهای است که به صورت درصدی از حجم داخلی، وارد میشود. الگو، نحوهی قرارگیری مواد در داخل است.
موادی که داخل میشوند، چیده شدهاند.
درصد پرشدگی و الگو دو تنظیم هستند، نه یک تنظیم، و رفتار بسیار متفاوتی دارند.
چگالی، جرم و زمان چاپ را تقریباً همگام با عدد تغییر میدهد. تغییر الگو نیز به همین ترتیب حرکت میکند.
پلاستیک را روی جادههای مختلف قرار میدهد، بنابراین جرم به سختی حرکت میکند در حالی که جهت تکیهگاه تغییر میکند.
بنابراین، دو قطعه با درصد وزنی یکسان میتوانند وزن تقریباً یکسانی داشته باشند و در نقاط مختلف دچار شکست شوند.
۳. الگوهای رایج پرکننده در چاپ سه بعدی
الگوهای مختلف پرکننده مزایای متفاوتی دارند. در اینجا شش گزینه رایج ارائه شده است.
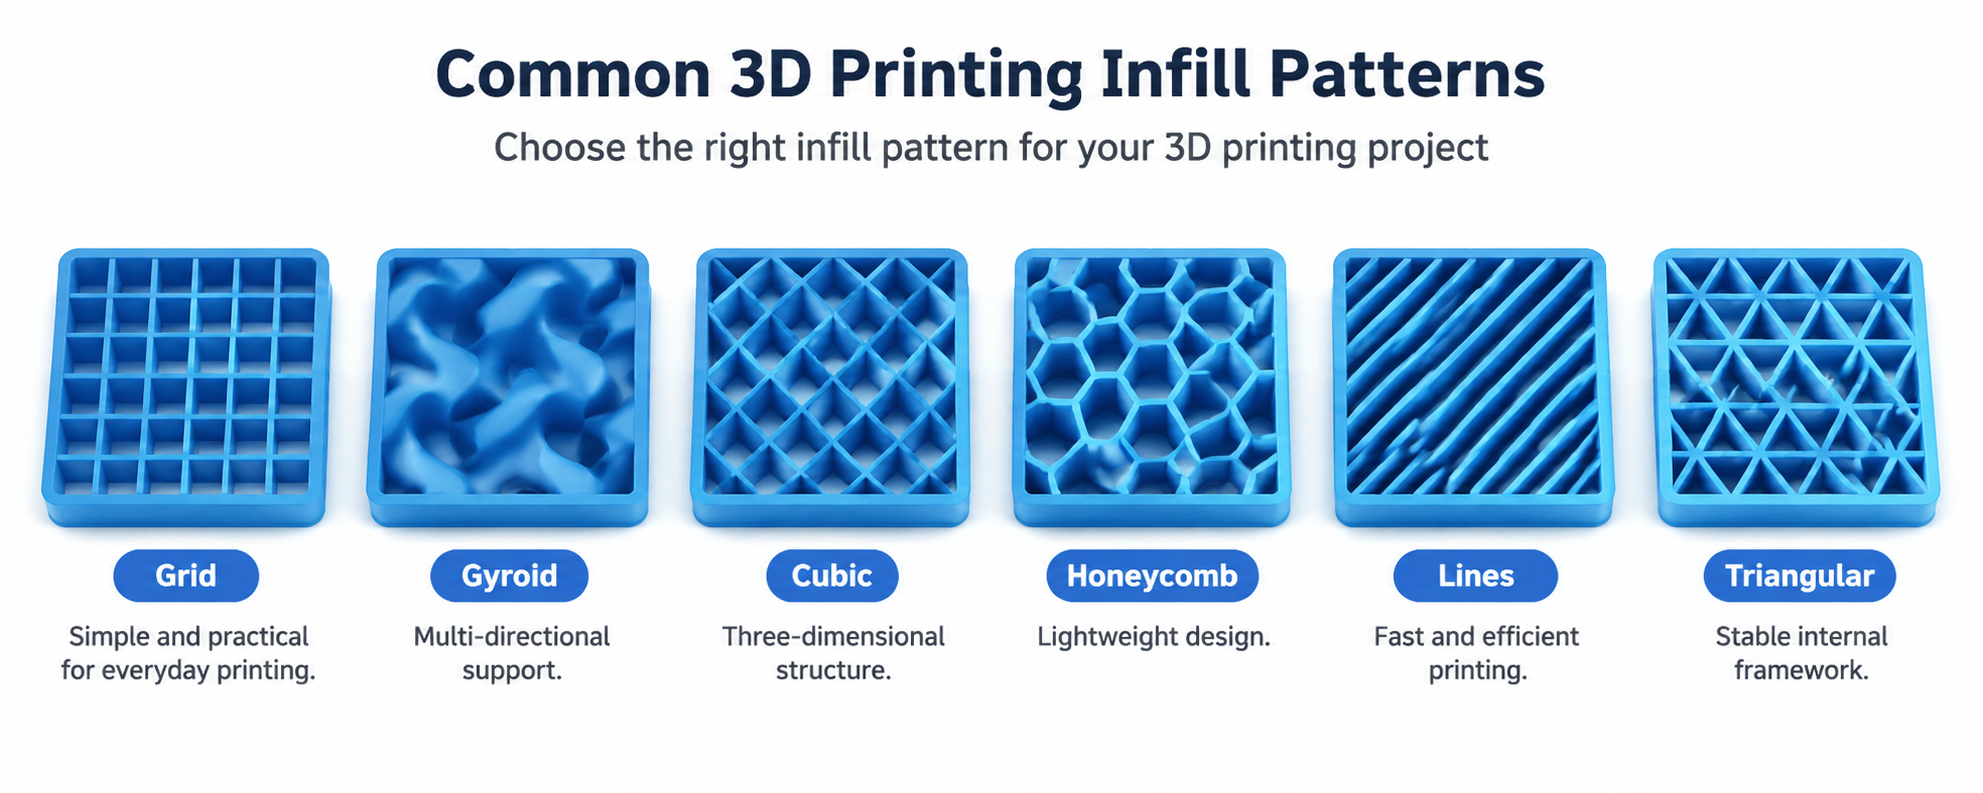
| الگو | چگونه جادهها اجرا میشوند | قوی در | تماشا کنید |
| خطوط | یک جهت در هر لایه، متناوب | سریعترین روش چاپ، تمیز کردن رویه | در همه زمینهها ضعیف است |
| شبکه | دو جهت متقاطع در هر لایه | سختی کم در هر دو محور تخت | مواد در تقاطعها دو برابر میشوند، نیروی پسای نازل |
| مثلثها | سه جهت در هر لایه | سختی در صفحه مسطح، کوچکترین شکافها | طولانیترین مسیر، بیشترین تعداد عبور |
| لانه زنبوری | سلولهای شش ضلعی | فشردهسازی و ساختار سبک | جهتدار، کندتر برای قرار دادن |
| ژیروئید | تکرار موج پیوسته در سه محور | پشتیبانی متوازن از هر جهت | مسیر پیچیده، لرزش در سرعت |
| مکعبی | مکعبهای گوشهدار رو به پایین که در سه محور تکرار میشوند | بارگذاری از سه محور در خطوط مستقیم | تقاطعهای درون یک لایه |
هیچ الگوی پرکنندهای که به طور جهانی قوی باشد وجود ندارد. عملکرد واقعی به چگالی پرکننده، ضخامت دیواره،
جنس، جهت چاپ و شرایط بارگذاری.
۴. تراکم پرکننده چگونه بر استحکام و وزن تأثیر میگذارد؟
چگالی پرکننده، میزان فضای داخلی اشغال شده توسط سازه پرکننده را نشان میدهد. درصد بالاتر معمولاً
به معنی مواد بیشتر در داخل قطعه است.
محدودههای چگالی رایج عبارتند از:
۵٪ تا ۱۵٪:مناسب برای ماکتهای تزئینی و نمونههای اولیه سبک.
۱۵٪ تا ۴۰٪:یک محدوده شروع عملی برای بسیاری از نمونههای اولیه کاربردی.
۴۰٪ تا ۷۰٪:برای قطعاتی که به سختی و پشتیبانی داخلی بیشتری نیاز دارند، ارزش بررسی دارد.
۷۰٪ تا ۱۰۰٪:زمانی استفاده میشود که به پشتیبانی داخلی قابل توجه یا سازهای تقریباً محکم نیاز باشد.
افزایش تراکم پرکننده معمولاً مصرف مواد را افزایش میدهد و میتواند زمان چاپ را افزایش دهد. با این حال، پرکننده بالاتر
همیشه به معنای قدرت بیشتر نیست.
برای بسیاری از کاربردهای FDM، افزایش ضخامت دیواره یا بهینهسازی جهت چاپ میتواند خواص مکانیکی را بهبود بخشد.
عملکرد مؤثرتر از افزودن صرفاً پرکننده.
۵. چگونه بهترین الگوی پرکننده (Infill) را انتخاب کنیم؟
بهترین الگوی پرکننده به هدف قطعه بستگی دارد.
| کاربرد | الگوی پیشنهادی |
| مدلهای تزئینی | خطوط یا شبکه |
| نمونههای اولیه عمومی | شبکه |
| قطعات کاربردی | ژیروئید یا مکعبی |
| اجزای سبک وزن | لانه زنبوری یا ژیروئید |
| نمونههای اولیه سازهای | مثلثی یا مکعبی |
| قطعات صنعتی بزرگ | ژیروید، شبکهای یا مکعبی |
اینها توصیههای کلی هستند، نه قوانین ثابت. برای اجزای حیاتی، آزمایش تحت شرایط کاری واقعی
شرایط همیشه توصیه میشود.
۶. چگونه میتوان بدون افزایش میزان پرشوندگی، استحکام را بهبود بخشید؟
افزایش میزان پرشدگی تنها راه برای افزایش استحکام قطعات چاپ سهبعدی نیست. چندین تنظیم دیگر نیز میتوانند ...
تفاوت:
افزایش ضخامت دیواره:دیوارههای بیرونی بیشتر میتوانند استحکام بسیاری از قطعات FDM را بهبود بخشند.
بهینه سازی جهت چاپ:جهت لایهها بر نحوهی تحمل بارهای مختلف توسط قطعه تأثیر میگذارد.
مواد مناسب را انتخاب کنید:PLA، PETG، ABS و ASA خواص مکانیکی و حرارتی متفاوتی دارند.
بهبود پیوند لایهها:دمای مناسب نازل و خنکسازی آن به بهبود چسبندگی بین لایهها کمک میکند.
بهینه سازی طراحی قطعات:اضافه کردن دندهها و گوشههای گرد میتواند عملکرد سازه را بهبود بخشد.
ترکیب این عوامل با الگوی پرشوندگی مناسب میتواند به تولید قطعات قویتر بدون نیاز به مواد غیرضروری کمک کند.
مصرف.
۷. نتیجهگیری
انتخاب بهترین الگوی پرکننده چاپ سه بعدی، یافتن تعادل مناسب بین استحکام، وزن، جنس و ... است.
میزان مصرف و زمان چاپ
گرید یک انتخاب کاربردی برای چاپ عمومی است. ژیروید و کیوبیک برای قطعات کاربردی ارزش بررسی دارند،
در حالی که لانه زنبوری میتواند برای سازههای سبک وزن مفید باشد. خطوط زمانی که کارایی چاپ در اولویت است، گزینه سادهای هستند.
برای بهترین نتیجه، الگوی پر شدن، تراکم، ضخامت دیواره، جنس و جهت چاپ را با هم در نظر بگیرید.
سوالات متداول (FAQ)
۱. قویترین الگوی پرکننده در چاپ سهبعدی چیست؟
Gyroid و Cubic گزینههای محبوبی برای پشتیبانی داخلی چند جهته هستند. با این حال، قویترین انتخاب بستگی به
در طراحی قطعه، جنس ماده و شرایط بارگذاری.
۲. آیا جایروید (Gyroid) از گرید (Grid) بهتر است؟
ژیروید یک ساختار سهبعدی پیوسته ارائه میدهد، در حالی که گرید از خطوط مستقیم متقاطع استفاده میکند. ژیروید میتواند
برای قطعات کاربردی مفید باشد، در حالی که Grid برای چاپ عمومی به خوبی کار میکند.
۳. چگالی پرکننده مناسب برای چاپ سه بعدی چقدر است؟
چگالی ۱۵٪ تا ۴۰٪ میتواند نقطه شروع عملی برای بسیاری از نمونههای اولیه کاربردی باشد. تنظیم ایدهآل بستگی به ...
بر اساس الزامات استحکام قطعه و طراحی.
۴. آیا تراکم پرکننده بالاتر، زمان چاپ را افزایش میدهد؟
به طور کلی، بله. تراکم پرکننده بالاتر نیاز به مواد بیشتر و حرکات چاپ اضافی دارد که میتواند باعث افزایش
زمان تولید.
۵. آیا برای چاپهای سهبعدی قوی، پرشوندگی ۱۰۰٪ ضروری است؟
خیر. ضخامت دیواره، انتخاب مواد، جهت چاپ و پیوند لایهها نیز تأثیر عمدهای بر استحکام قطعه دارند.